手 机:+86 135 5679 4413
邮 箱:dongguan@jcuan.com
电 话:0769-8330 3638
网 址:www.jcuan.com
地 址:广东省东莞市寮步镇松湖智谷产业园C1栋10楼6单元
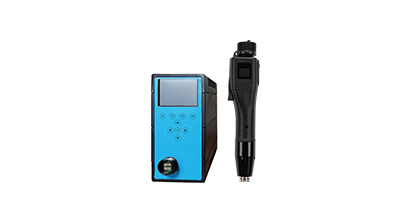
伺服电枪在精密装配场景中产生的扭矩、转角、拧紧结果等信息,可以向上对接MES系统,实现装配数据的上传、绑定与归档。整套链路包含拧紧控制器、通讯网关、产线中间节点与MES服务端,不同传输方式在实时性、部署成本、兼容能力上存在区别,方案选型需要结合现场电控架构、数据追溯要求来确定。
伺服拧紧控制器内置多种工业通讯协议,是数据交互的起点。控制器在单次锁付动作结束后,生成一组完整数据包,内容包含设备编号、工单编号、产品条码、扭矩数值、转角数值、拧紧结果、时间标记、程序编号等内容。数据包发出之后,由上位程序或者网关完成解析,再转发至MES对应的接口。部分场景下MES下发指令至控制器,实现拧紧程序切换、参数调用,形成双向交互。
Profinet、EtherNet/IP、Modbus TCP是车间自动化里使用较多的工业以太网方案。Profinet传输速率高,信号周期短,适合和PLC协同的流水线工位,PLC作为中转节点,接收伺服电枪的拧紧报文,再将整理后的数据推送MES。EtherNet/IP更多出现在配套欧美品牌电控的产线,报文结构标准化,可直接和同体系PLC组网。Modbus TCP部署简单,适配多数入门款拧紧控制器,点位读写逻辑直观,适合数据量不大、交互频次稳定的工位,缺点是报文承载字段有限,复杂拧紧曲线一般不通过该协议传输。
HTTP接口对接属于软件层面的传输形式,由拧紧控制器配套软件或者上位机程序,通过POST请求把JSON格式的数据推送至MES开放接口。这种方式不需要改动底层PLC程序,网络架构贴近办公局域网,跨车间远程上传比较方便。HTTP对接对网络波动更为敏感,现场会增加重试机制,避免数据包丢失,大批量高频锁付工位较少单独使用这种方式。
OPC UA是近年逐步普及的跨平台传输方案,独立于设备品牌,统一数据节点地址。拧紧控制器接入OPC UA服务器之后,MES客户端直接订阅拧紧相关节点,自动接收新生成的数据。这套方式可以同时接入多台伺服电枪、其他工装设备,统一数据模型,后期新增设备时改动量偏小,适合多设备集中追溯的智能产线。
部分老式控制器不支持以太网协议,会借助串口RS232、RS485输出数据。串口输出多为自定义ASCII报文,需要增加通讯转换模块,将串口信号转为网口信号之后再对接MES。串口传输延迟偏高,抗干扰能力弱,多用于改造存量单机工位,新建产线一般不再优先选用。
数据绑定逻辑影响追溯效果。主流模式为先扫码,MES返回工单与程序编号,下发至伺服控制器,控制器调用对应拧紧工艺;锁付完成,控制器回传数据,MES将拧紧记录和产品条码关联存储。还有一种模式由PLC统一调度,扫码信号送入PLC,PLC触发拧紧动作,动作结束收集拧紧结果一并上传MES。两种模式都可以完成绑定,由工位流程决定主控制节点。
曲线数据的传输需要单独考量。简单结果数据体积小,常规通讯链路都可以承载;完整扭矩转角曲线文件数据量大,持续上传会占用带宽。很多现场方案只上传判定结果和特征数值,原始曲线保存在拧紧控制器本地或者配套数据库,MES仅存储文件索引,需要复盘时再通过索引调取曲线。
调试阶段重点核对字段映射,控制器输出字段和MES数据库字段一一对应,扭矩单位、判定代码、设备编号规则保持统一。测试正常上传、异常报文、网络中断恢复等场景,查看数据有无重复上传、丢失错乱。网络层面区分工控网和办公网,伺服电枪与PLC处在工控网段,MES接口做隔离访问,降低外部信号带来的干扰。
理清工位交互需求、设备协议支持情况,搭建稳定的数据链路,拧紧信息就可以完整归集到MES系统,支撑生产追溯与工艺分析。